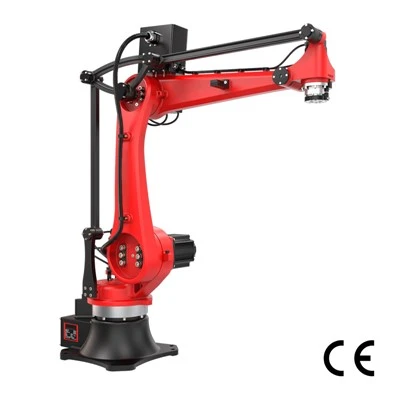
Was Roboterpalettierung eigentlich ist - und was nicht
Roboterpalettierungwird am besten nicht als Maschine verstanden, sondern als System -, ein aufeinander abgestimmter Satz von Teilen, der lose Produkte von Ihrer Linie abnimmt und eine stabile, verpackte Palette bereit für den Versand liefert. Diese Unterscheidung ist nicht akademisch. Alles, was später in diesem Leitfaden beschrieben wird: - Kosten, Durchsatz, Sicherheit - ergibt sich daraus. Die sinnvolle Frage lautet also nicht: „Welchen Roboter brauche ich?“ aber „Was beinhaltet dieses System und wo hört es auf?“
Was dieser Leitfaden behandelt:Palettierung fertiger Kisten und Beutel - der versiegelten, gleichmäßigen Ladungen, aus denen die meisten Endverpackungen bestehen. Das tut esnichtumfassen die Sortierung einzelner-Stücke oder die Kommissionierung gemischter-Aufträge. Dabei handelt es sich um unterschiedliche Probleme mit unterschiedlichen wirtschaftlichen Gesichtspunkten, und wenn man sie als dasselbe behandelt, beginnen viele schlechte Zitate.
Die 5 Phasen eines Standard-Palettierungszyklus

Einer vollPalettierzyklusbewegt das Produkt durch fünf Phasen:
Einspeisung- Kartons oder Beutel kommen nacheinander auf einem Förderband von der Produktionslinie an.
Spureinteilung / Orientierung- Das Produkt wird getrennt, quadriert und in die Ausrichtung gedreht, die das Muster benötigt. In dieser Phase legen Sie im Stillen Ihre Höchstgeschwindigkeit fest. - Auf den Grund dafür kommen wir im Abschnitt „Durchsatz“ zurück.
Wählen- Der Roboter greift eine oder mehrere Einheiten mit seinem Armwerkzeug.
Nach Muster platzieren- Jede Einheit wird entsprechend dem programmierten Stapelmuster Schicht für Schicht abgelegt.
Palettenwechsel / Verpackung- Die fertige Palette wird ausgelagert, eine leere wird bereitgestellt und die Ladung wird mit Stretch-verpackt. Bei dieser Übergabe kommen tatsächlich viele Leitungen zum Stillstand, nicht der Roboter selbst.
Palettieren ≠ nur ein Roboterarm: Was eine komplette Palettierzelle beinhaltet
Sie denken, Sie kaufen einen Roboter. Sie kaufen einPalettierzelle. Das sind diePalettiersystemkomponentenSie zahlen tatsächlich für - und, was genauso wichtig ist, von wem erwartet wird, dass er jedes einzelne liefert:
|
Komponente |
Was es bewirkt |
Wer stellt es bereit (normalerweise) |
||
|
Roboter-/Palettierarm |
Picks and Places-Produkt |
Roboterhersteller |
||
|
End-des-Armwerkzeugs (Greifer) |
Greiftdeinspezifischer Koffer oder Tasche |
Integrator (anwendungs-spezifisch) |
||
|
Zuführband und Ausrichtung |
Fördert, quadriert und richtet das Produkt aus |
Integrator |
||
|
Palettenmagazin / -spender |
Lagert und beschickt leere Paletten |
Integratorodervon anderen |
||
|
Schutzzäune/Bereichsscanner |
Bewacht den Arbeitsbereich |
Integratorodervon anderen |
||
|
Stretchwickler und Schnittstelle |
Verpackt die fertige Ladung |
Oftvon anderen(separate Maschine) |
||
|
Steuerungs- und Mustersoftware |
Führt die Sequenz und Stapelmuster aus |
Roboterhersteller/Integrator |
||
|
Installation und Inbetriebnahme |
Bringt es auf Ihren Boden zum Laufen |
Integrator |
Angebotsstreitigkeiten landen fast immer an drei Orten: am Palettenmagazin, am Sicherheitszaun und an der Stretchfolienschnittstelle -, von denen jede Partei stillschweigend annimmt, dass die andere sie abdeckt.

Tipp: Bitten Sie jeden Lieferanten um einen schriftlichen Lieferumfang und verlangen Sie, dass jede Zeile vom Lieferanten oder von anderen gekennzeichnet wird. Es wandelt versteckte Annahmen in eine unterzeichnete Liste um - und es ist die günstigste Versicherung, die Sie in diesem gesamten Projekt abschließen werden.
Häufige Missverständnisse und wichtige Unterscheidungen
Einige Begriffe werden synonym verwendet, beschreiben jedoch unterschiedliche Dinge. In dieser Tabelle werden nur die Unterschiede definiert: - Welche Option tatsächlich zu Ihrer Zeile passt, ist Aufgabe des nächsten Abschnitts.
|
Begriff |
Eine-Satzdefinition |
Hauptunterschied |
Typisches Szenario |
|
Palettieren |
Aufbau einer beladenen Palette aus einzelnen Einheiten |
Führt Lasten zusammen |
Ende einer Verpackungslinie |
|
Depalettieren |
Zerlegen einer beladenen Palette wieder in einzelne Einheiten |
Im Gegensatz zur Palettierung - ist eine Ladungserkennung und Entstapelungslogik erforderlich, nicht nur eine Platzierung, daher ist es selten eine einfache Aufgabe, den Roboter rückwärts laufen zu lassen |
Empfangsdocks, Linienzuführung, Zuführung von Rohmaterial in die Produktion |
|
Palettierroboter |
Ein Gelenk- oder Portalarm, der nach einem programmierten Muster gestapelt werden kann |
Behandelt einzelne Einheiten nach einem flexiblen, umprogrammierbaren Muster |
Verschiedene SKUs und Muster, die sich ändern |
|
Lagenpalettierer |
Eine Maschine, die eine vollständige Schicht bildet und diese sofort auf die Palette absenkt |
Verschiebt ganze Ebenen statt einzelner Einheiten |
Hohe-Rate, einzelne-SKU-Linien |
|
Kollaboratives Palettieren |
Ein Cobot-Palettierer, der ohne harte Schutzvorrichtungen funktioniert |
Läuft langsamer, teilt sich aber die Bodenfläche mit Menschen |
Niedrige-Leitungen, geringe Stellflächen |
Konventioneller vs. Industrieroboter vs. Cobot-Palettierer

Die Routenwahl wird im Wesentlichen von drei Variablen bestimmt:Durchsatz, SKU-Anzahl und wie viel Integrationskomplexität Sie bereit sind zu besitzen.Bringen Sie diese drei Punkte zusammen, wird das Feld schnell kleiner. Die meisten Käufer sind davon überzeugt, dass sie einen Roboter brauchen. Viele verlassen diesen Abschnitt und stellen fest, dass die Grenze irgendwo verläuft, wo sie nicht erwartet hatten. Dies ist der Teil, woPalettierertypenHören Sie auf, ein Katalog zu sein, und fangen Sie an, ein Filter zu sein - und wo sich die eigentliche Frage, Cobot-Palettierer vs. Industrieroboter, als die falsche erste Frage herausstellt. Die erste Frage ist, ob Sie überhaupt zu einem Roboter gehören.
Konventioneller Lagenpalettierer: die kosten-optimale Antwort für Hochgeschwindigkeitslinien mit einer-SKU
Das MechanischeLagenpalettiererist nicht die veraltete Option, die Sie tolerieren, bis Sie sich einen Roboter - für ein Produkt leisten können, das schnell läuft, aber es ist immer noch die Maschine, die bei den Kosten pro Fall gewinnt. Es baut eine vollständige Ebene auf und setzt sie dann ab, sodass sich die Rate mit der Ebenengröße und nicht mit der Anzahl der Picks skaliert.
Die entscheidende Aufteilung ist die Einlaufhöhe.
Niedrig-Einspeisungbildet die Schicht in Bodennähe und hebt sie - einfach, zugänglich, aber auf etwa 1–3 Schichten/Minute begrenzt, also realistischerweise 15–40 Fälle/Minute.
Hoch-Einspeisungformt die Schicht über Kopf und senkt sie auf eine absenkbare Palette ab; Der kurze Abwärtshub-beseitigt den Hebenachteil pro-Zyklus und drückt 5–10 Schichten/Minute und 100–180 Fälle/Minute.
Als Faustregel gilt: Bei über ~40–50 Fällen/Minute in einem stabilen Format ist ein hohes-Niveau die eindeutige technische Wahl. Die genauen Zahlen hängen von der Gehäusegröße und der Anzahl der Schichten ab.
Hier ist der kontraintuitive Teil: Wenn Ihre Produktionslinie das ganze Jahr über eine einzelne Artikelart mit mehr als ca. 60 Kartons/Minute verarbeitet, ist in der Regel ein Roboter -, selbst mit einem Multi-Pick- oder Voll-Lagengreifer -, in der Regel dabeisowohl langsamer als auch teurerals ein Schichtbildner. Flexibilität, die Sie nicht nutzen, sind nur Kosten, die Sie tragen. Was der Lagenpalettierer verliert, ist der Moment, in dem häufige Muster- oder SKU-Wechsel erforderlich sind: Der mechanische Wechsel dauert 30–120 Minuten.
Industrieroboter-Palettierung: die Flexibilität-plus-Geschwindigkeit mittendrin
Das IndustriellePalettierrobotergewinnt die größte Bandbreite: gemischte SKUs mit mittlerer-bis-hoher Rate. Ein einzelner Arm schafft normalerweise 8–12 Picks/Minute oder etwa 20–35 Kartons/Minute, und diese Zahl vervielfacht sich, wenn Sie einen Reihen- oder Vollschichtgreifer anbringen. Bei der Nutzlast unterscheidet es sich völlig von den Cobots: 50 kg bis 800 kg, sodass 25-kg-Säcke, Fässer und ganze Schichten in einer Installation realisierbar sind. Bei neuen Mustern handelt es sich um eine Softwareänderung und nicht um eine Umrüstung, sodass die Umstellung auf 15 bis 60 Minuten verkürzt wird.
Der Haken ist das, was den Arm umgibt. Zäune, Flächenscanner und (für schwerere Arme) ein verstärktes Fundament sind keine optionalen Zusatzleistungen -, sie machen einen wesentlichen Teil der Gesamtkosten einer Zelle aus und sind ein wesentlicher Grund dafür, dass eine Industriezelle preislich deutlich über einem Cobot liegt.
Cobot-Palettierung: barrierearm, beweglich
Diese Frage ist, was sich verkauftCobot-Palettierung, und die ehrliche Antwort ist, dass ein Cobot-Palettierer einen echten Wert hat - er einfach nicht dort platziert ist, wo das Marketing darauf hindeutet. „Kein Zaun, Plug-and-Play“ gilt bis zu drei harten Grenzen, und jeder ernsthafte Käufer sollte vor der Unterzeichnung den Preis für alle drei festlegen.
Eine - Nutzlast nach dem Greifer.Die Nennnutzlast (normalerweise 10–25 kg, einige bis 30 kg) beträgtnichtIhr Koffergewicht. Das Werkzeug am Ende-des-Arms frisst sich hinein: Ein Vakuumkopf mit einem Slip{3}}Blattarm kann allein 15–20 kg wiegen, so dass ein für 25 kg-bewerteter Arm oft etwa 18 kg pro tatsächlichem Hub übrig lässt. Planen Sie für die Höchstgeschwindigkeit ein, unter etwa der Hälfte der Nenngeschwindigkeit zu bleiben.
Obergrenze für zwei - Zyklen.Echte-WeltKollaboratives PalettierenLäuft mit 4–12 Kisten/Minute, und die Spitze dieses Bandes geht von leichten Kisten und einfachen Mustern aus.
Drei - der Geschwindigkeit, die Sie tatsächlich erhalten.Bei den Anbieterzykluszahlen handelt es sich in der Regel um die nicht{0}}kollaborative (geschützte, volle-Geschwindigkeit). In dem Moment, in dem eine Risikobeurteilung einen gewaltsam{3}begrenzten Betrieb in der Nähe von Personen erfordert, verlangsamt sich der Arm - und der standardmäßige gegenüber dem gewaltsam-begrenzten Durchsatz kann erheblich voneinander abweichen, sodass eine Spezifikation von „12/min“ in Ihrem Betrieb deutlich weniger ausfällt. Verwandt: Eine Hubsäule/7. Achse zum Erreichen der vollen Palettenhöhe ist eine nahezu-Standardkonfiguration und kein schönes--Einsparen -.
Und die Kernkorrektur:Ob Sie einen Schutz benötigen, hängt von der Risikobewertung ab, nicht vom Wort „Cobot“.Ein mitwirkender Arm, der eine schwere Kiste mit hoher Geschwindigkeit schwingt, kann dennoch Schutzmaßnahmen erfordern.
Praxistest: Lassen Sie beim Proof-of-die Lieferantendemo mit Ihren realen Fällen und Ihrem realen Muster - auf Hochtouren-laufen, nicht mit der Messeschleife-.
Hybrid und Multistation: ein Roboter, mehrere Linien
Das IndustriellePalettierrobotergewinnt die größte Bandbreite: gemischte SKUs mit mittlerer-bis-hoher Rate. Ein einzelner Arm schafft normalerweise 8–12 Picks/Minute oder etwa 20–35 Kartons/Minute, und diese Zahl vervielfacht sich, wenn Sie einen Reihen- oder Vollschichtgreifer anbringen. Bei der Nutzlast unterscheidet es sich völlig von den Cobots: 50 kg bis 800 kg, sodass 25-kg-Säcke, Fässer und ganze Schichten in einer Installation realisierbar sind. Bei neuen Mustern handelt es sich um eine Softwareänderung und nicht um eine Umrüstung, sodass die Umstellung auf 15 bis 60 Minuten verkürzt wird.
Der Haken ist das, was den Arm umgibt. Zäune, Flächenscanner und (für schwerere Arme) ein verstärktes Fundament sind keine optionalen Zusatzleistungen -, sie machen einen wesentlichen Teil der Gesamtkosten einer Zelle aus und sind ein wesentlicher Grund dafür, dass eine Industriezelle preislich deutlich über einem Cobot liegt.
Drei-Routenvergleichsmatrix
Wenn Sie es von links nach rechts lesen, fungiert es gleichzeitig als Filter. - Jede Zeile, die Sie aus einer Spalte ausschließt, schränkt das Feld ein.
|
Entscheidungsfaktor |
Konventioneller Lagenpalettierer |
Industrieroboter |
Cobot-Palettierer |
|
Durchsatz |
Hoch-Stufe 100–180/Min.; niedriges-Niveau 15–40 Fälle/Min |
20–35 Fälle/min; mehr mit Reihen-/Lagengreifer |
4–12 Fälle/min; weniger einmal erzwungen-begrenzt |
|
Nutzlast / Stückgewicht |
Koffer oder Taschen bis ~50–100 kg |
50–800 kg; Säcke, Fässer, Schichten, alles machbar |
10–25 kg Nenngewicht; ~18 kg pro Hub nach EOAT |
|
SKU / Umstellung |
1–2 SKUs; 30–120 Min. mechanisches Umrüsten |
Viele SKUs; Softwareumstellung 15–60 Min |
Unbegrenzte Muster; Tablettenwechsel in wenigen Minuten |
|
Stellfläche und lichte Höhe |
Groß, 20–50 m²; hohes-Niveau benötigt 4–5 m |
Mittel, 15–30 m²; Standarddecke |
Klein, 3–6 m²; benötigt ~3,5 m lichte Höhe |
|
Sicherheitsanforderung |
Volle Bewachung; ausgereifte, feste Maschine |
Zaun + Scanner erforderlich; fügt reale Kosten hinzu |
Der Schutz wird durch die Risikobewertung festgelegt, nicht durch den Armtyp |
|
Bereitstellungszeit |
Lang; Bau-/Strukturarbeiten, Wochen |
Wochen; Einzäunung, Fundament, Inbetriebnahme |
Schnell; Stunden bis einige Tage |
|
Verschiebbar |
Nein, - effektiv dauerhaft |
Schwierig; verankerte, eingezäunte Installation |
Ja - oft auf einer Rollbasis |
|
Wartung |
Mechanisch, viele bewegliche Teile; kompetent |
Robust; kompetent, aber-gut unterstützt |
Niedrig; weitgehend vom Bediener-brauchbar |
|
Beste Passform |
Eine SKU, sehr hohe Geschwindigkeit, stabiles Format |
Gemischte SKUs, mittlere bis hohe Rate, schwere Lasten |
1–3 Zeilen, weniger als oder gleich ~10/Min., Kartons/leichte Beutel |
|
Wo es das falsche Werkzeug ist |
Häufige SKU- oder Musteränderungen; geringe Lautstärke |
Ultra-hohe einzelne-SKU (Schicht gewinnt); winziges Budget |
>12–15/min oder schwere Lasten - es wird zum Engpass |
Wann Sie KEINEN Roboterpalettierer kaufen sollten
Sie betreiben eine SKU das ganze Jahr über mit 60+ Fällen/Min.-. → Ein Roboter, selbst Multi-{3}}Pick, kann nicht mit der Rate eines Schichtbildners mithalten und kostet pro Fall mehr. → Kaufen Sie einen Hochlagenpalettierer.
Sie palettieren unregelmäßig eine Handvoll Paletten pro Tag. → Kapital plus Integration wird sich bei diesem Volumen nicht amortisieren; Der ROI überschreitet jedes vernünftige Fenster. → Halten Sie es manuell mit einer Hebe--Unterstützung oder einem Vakuum--ergonomischen Hilfsmittel.
Ihr Produkt ist instabil, nass oder hat eine unregelmäßige{0}}Form und das Format ändert sich häufig. → Pro-Format-EOAT und Muster-Neukonstruktion verschlingt genau die Flexibilität, für die Sie bezahlen. → Zuerst die vorgelagerte Verpackung stabilisieren; Bleiben Sie manuell + ergonomisch, bis sich die Formate stabilisieren.
Sie wollen Cobot-Geschwindigkeit, aber „kein Zaun“ ist der einzige Kaufgrund. → Wenn die Risikobewertung eine gewaltsam-begrenzte Geschwindigkeit vorschreibt, ist eine umzäunte Industriezelle schnellerUndgünstiger pro Fall. → Kaufen Sie einen Industrieroboter und budgetieren Sie die Bewachung - oder ändern Sie den Durchsatz.
So berechnen Sie die Zykluszeit des Palettierers und passen den Liniendurchsatz an
Sie haben im vorherigen Abschnitt eine Roboterarchitektur ausgewählt. Jetzt kommt die Frage, die tatsächlich darüber entscheidet, ob diese Wahl den Kontakt mit Ihrer Linie überlebt: Kann sie die treffen?Zykluszeit des PalettierersIhre vorgelagerten Prozessanforderungen Tag für Tag - nicht nur auf der Demorolle des Lieferanten?
Vom Liniendurchsatz bis zur erforderlichen Kommissionierung pro Minute

Beginnen Sie mit Ihrer Zeilenrate, nicht mit der Spezifikation des Roboters. Alles andere ergibt sich daraus.
Schritt 1 - Fälle pro Minute (CPM) in erforderliche Picks pro Minute umwandeln:Erforderliche Picks/Min.=Zeilen-CPM ÷ Fälle pro Pick
Schritt 2 - Wandeln Sie dies in ein Zykluszeitbudget um:Zykluszeit=60 ÷ erforderliche Picks/Min
Schritt 3 - Bauen Sie die Verlustkette ein.Die theoretische Zykluszeit eines Roboters entspricht niemals dem, was Sie auf dem Boden erreichen. Sie müssen vier Rabatte zusätzlich zur reinen Zahl addieren: amortisierte Zeit für Palettenwechsel, pufferbedingte Verlangsamungen-, Geräteverfügbarkeit (der Prozentsatz der geplanten Zeit, die die Maschine tatsächlich läuft -, oft abgekürzt als OEE-benachbarte Begriffe in Anbieterangeboten) und Variabilität bei der Art und Weise, wie konsistent das Produkt von vorgelagerten Lieferanten ankommt. Als Arbeitsbereich legen Sie Ihre angestrebte Zykluszeit mit 15–25 % Spielraum über dem theoretischen Minimum fest. - Engere Leitungen mit stabiler Einspeisung können am unteren Ende platziert werden, Leitungen mit variablem Eingangsfluss sollten für das obere Ende geplant werden.
Als Faustregel gilt:
Leitungsrate: 47 CPM
Fälle pro Auswahl: 1 (einzelne-Auswahl)
Erforderliche Picks/Min.=47 ÷ 1=47 Picks/Min
Zykluszeitbudget=60 ÷ 47=1.28 Sek./Pick
Verfügbarkeit: 92 %
Angepasste Anforderung=1.28 × 0.92=1.18 Sek./Pick - Dies ist die tatsächliche Zahl, die der Roboter treffen muss, nicht 1,28
Palette: 8 Lagen, 6 Kartons/Lage, Umrüstzeit 22 Sek./Palette
Wechselverlust pro Pick=22 Sek. ÷ (8 × 6 Picks)=0.46 Sek./Pick
Tatsächlich erforderliche Zykluszeit=1.18 − 0.46=0.72 Sek./Pick
Wenn Ihre abgearbeiteten-erforderlichen Picks/Min. bei über etwa 45–50 Picks/Min für die Einzel-Pick-Handhabung liegen, ist die robotergestützte Palettierung mit Einzel-bei dieser Geschwindigkeit im Allgemeinen nicht mehr realisierbar - Fahren Sie mit dem nächsten Abschnitt über Multi-Pick- und vollständige-Schichtstrategien fort, anstatt zu versuchen, einen schnelleren Einzel-Armzyklus zu erzwingen.
Wie Multi-Pick und Full-Layer Picking den Durchsatz vervielfachen
Multi-Pick und Full-Layer Picking erhöhen den effektiven Durchsatz ohne einen schnelleren Roboter -, aber beide bringen Voraussetzungen mit sich, nicht nur Vorteile. Sie sind auf konsistente Kartonabmessungen, vorgeschaltete Zuführgeräte, die das Produkt zuverlässig reihen und ausrichten können, bevor es den Roboter erreicht, und ein Palettenmuster, das geometrisch eine gruppierte Platzierung ermöglicht, angewiesen. Wenn einer dieser drei Punkte nicht vorhanden ist, ist das Hinzufügen der Multi-Pick-Funktion eine negative Rendite und kein Upgrade.
Es gibt auch eine mechanische Kettenreaktion, die es wert ist, verfolgt zu werden, bevor Sie sich begehen: aMulti-Pick-PalettierungoderVollschichtpflückungDas End-of-Arm Tool (EOAT) ist schwerer als ein einzelner-Pick-Greifer. Dieses zusätzliche Gewicht verschlingt die Nennnutzlast des Roboters, was einen Wechsel zu einer größeren Roboterklasse - erzwingen kann, was den Platzbedarf, die Kosten und manchmal auch die Zyklusdynamik in die entgegengesetzte Richtung zu dem ändert, was Sie gesucht haben.
Die Kostenerinnerung, die es wert ist, verinnerlicht zu werden: Die Kosten für die vollständige-Ebenenauswahl sind normalerweise nicht die Werkzeuge -, sondern der vorgelagerte Laning- und Squaring-Abschnitt, der für die zuverlässige Zuführung erforderlich ist.
Der übersehene Zyklus-Zeitkiller
In der Praxis weichen die angegebenen Zykluszeiten und die beobachteten Zykluszeiten aus vier wiederholbaren Gründen voneinander ab.
Palettenwechselzeit. Jeder leere -Palettenwechsel kostet echte Sekunden -, üblicherweise 15–25 Sekunden pro Palette. Amortisiert sich das Ganze über die Anzahl der Picks einer ganzen Palette und kann stillschweigend 0,3–0,5 Sekunden pro Pick kosten, was sich bei hohen Kartonzahlen schnell summiert.
Wrapper wartet. Der Zyklus des nachgeschalteten Streck--Wicklers legt eine Obergrenze dafür fest, wie schnell der Palettierer tatsächlich laufen kann, und nicht umgekehrt - ein Roboter, der eine Palette fertigstellt, bevor der Wickler sie freigibt, läuft einfach im Leerlauf.
Variabilität des Zuflusses. Flusslücken und Überspannungen im Upstream-Fall führen dazu, dass der Roboter nicht mit einer konstanten Rate gefüttert wird, sodass seine durchschnittliche reale Zykluszeit immer schlechter ist als seinebesten-FallZykluszeit, selbst mit einem voll funktionsfähigen Roboter.
Musterkomplexität. Ineinandergreifende oder kreuz{1}gestapelte Palettenmuster erfordern längere Platzierungswege pro Karton als einfache säulenförmige -gestapelte Muster -. Je mehr das Muster auf Ladungsstabilität optimiert ist, desto höher ist die Zykluszeit.